您现在所在的是:

运动控制

回帖:3个,阅读:157次 [上一页] [1] [下一页]
23891
877476825
文章数:10027
年度积分:1785
历史总积分:23891
注册时间:2012/9/1
发站内信
2017国庆活动(三)
2017春节活动(三)
发表于:2026/9/16 7:58:20
#0楼
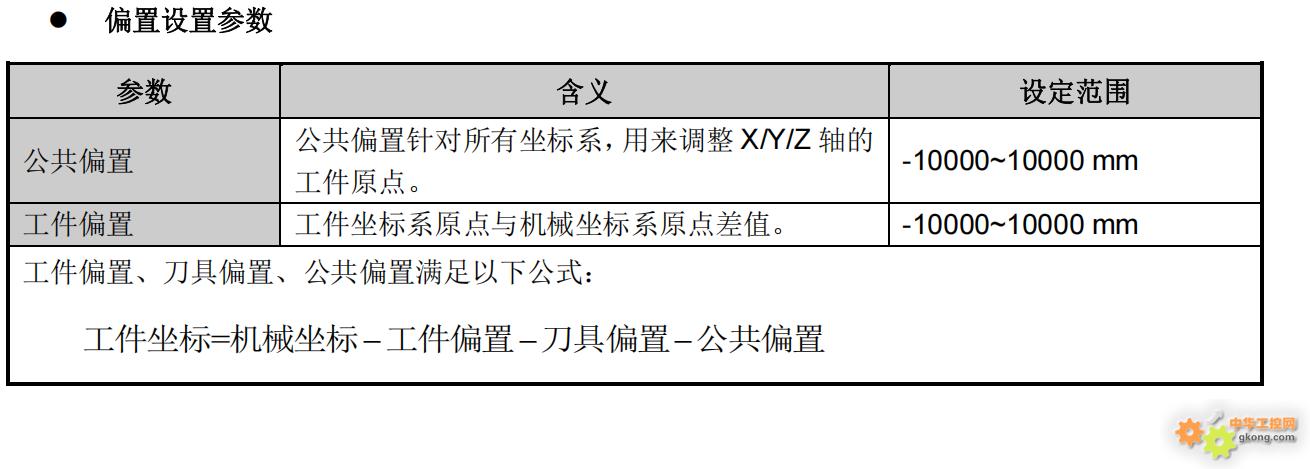
附件 屏幕截图 2026-09-16 074938.jpg

  如图。谢谢各位大神
[此贴子已经被jint于2026/9/17 8:59:44编辑过]
不走寻常路。
47379
YXBK 版主
文章数:21800
年度积分:2307
历史总积分:47379
注册时间:2007/4/14
发站内信
2015论坛优秀版主
2015春节活动
2013论坛优秀版主
2012论坛优秀版主
发表于:2026/9/16 8:35:45
#1楼
来自豆包的理解


雕刻机:公共偏置 VS 工件偏置(数控铣床/雕刻机维宏、Mach3常用)
通俗讲:偏置 = 坐标偏移,相当于整体挪动坐标系原点
1、工件偏置(G54?G59,工件坐标系)

作用:给每一块材料单独设原点

? 每一个工件偏置对应一个工件原点。

? 比如G54:第一块板,对刀,原点设在板材左下角;

? G55:第二块板,原点设另一位置。

? 换板、换夹具,只需要切换G54/G55,不用改程序。

??特点:只对当前这个工件生效,不同工件互不干扰。
日常加工,绝大多数情况用【工件偏置G54】。
2、公共偏置(公共偏移 / 外部偏置 G52、G10公共偏移)

作用:所有工件坐标系统一整体平移
公共偏置会叠加到 G54/G55/G56…全部工件坐标上面。

? 比如公共偏置X+2mm;那么G54、G55全部同时X整体往右挪2mm。

? 不改程序,整体平移全部工件位置。

举个实际雕刻机例子
情况:板材整体装夹偏了,整块料全部往X负方向偏了1.5mm
方案1:改工件偏置G54 X加1.5 →只改G54这一个坐标系。
方案2:改公共偏置X+1.5 →G54/G55/G56全部一起偏移1.5。
两者叠加关系

实际坐标 = 工件偏置(G54) + 公共偏置
公共偏置是全局叠加,优先级:公共偏置叠加在工件偏置之上。

实操怎么用(雕刻机维宏系统)

1. 正常加工只用工件偏置G54,公共偏置一般全部清零,不要乱填。

2. 什么时候用公共偏置:

? 多工件排布,整块工装夹具整体偏移;

? 不改动各个G54,统一把全部加工图形挪一个位置。

3. 坑点:
公共偏置不为0,你改G54看坐标,容易算错,很多人撞机就是公共偏移残留数值没清零!
换活之前建议:把公共偏置全部清零。
简单一句话记忆

? 工件偏置(G54?G59):挪单个工件原点

? 公共偏置:全部工件一起统一挪位置,全局生效

补充区分(容易混淆)

? 工件偏置:工件原点偏移

? 刀具偏置:刀具长度、刀具半径补偿

? 公共偏置:全局坐标偏移,叠加全部工件坐标系

如果你需要,我可以写两行简单NC代码演示G54+公共偏置效果。
大家一起学习
14079
蛇会大学
文章数:5051
年度积分:756
历史总积分:14079
注册时间:2015/12/14
发站内信
2018论坛分享达人
发表于:2026/9/18 23:35:04
#2楼
找售后问问
敏问找算丁亏楼累
敏问找算哭哲累嘿
敏问够算恐哈做累揍忍没催妹
比漏累伤醒更八音舍黑
我晕能以身问晕陪笨累
2784
chengfeil123
文章数:191
年度积分:459
历史总积分:2784
注册时间:2010/7/16
发站内信
发表于:2026/9/19 7:54:03
#3楼
简单的理解,以直径6mm刀具中心计算,直走的话就是在正中间铣一个6mm的槽,如果加上左偏移3mm,那就是正中间往左偏移了3mm为刀具的中心铣一个6mm的槽,同理往右偏移也就是正中间往右偏移,但是这个偏移你要留有合适的空间让机器空运行这3mm的偏移量,如果这3mm偏移量在材料上运行了那就破坏材料了,你可以按我说的做个测试一下就理解了

关于我们 | 联系我们 | 广告服务 | 本站动态 | 友情链接 | 法律声明 | 非法和不良信息举报

工控网客服热线:0755-86369299
版权所有 工控网 Copyright©2026 Gkong.com, All Rights Reserved

46.8003